I. Paghahanda ng Raw Material (Customized Formulation)
Tatlong kategorya ng mga pangunahing hilaw na materyales ay tiyak na proporsiyon ayon sa mga kondisyon ng pagpapatakbo:
Rubber Raw Materials
Base rubber (Natural Rubber/NR, SBR, EPDM, NBR) + Reinforcing agent (carbon black, silica) + Vulcanization system (sulfur, accelerators) + Functional additives (antioxidant, wear-resistant agent, flame retardant, plasticizer).
Naiiba ayon sa aplikasyon: Top cover rubber (wear and impact resistance), bottom cover rubber (low friction), at core/skim rubber (partikular para sa pagbubuklod sa bangkay).
Mga Batayang Materyales ng Carcass
Core ng tela: Polyester (EP), Nylon (NN), o cotton canvas; nagbibigay ng mataas na lakas, multi-layer load-bearing capacity.
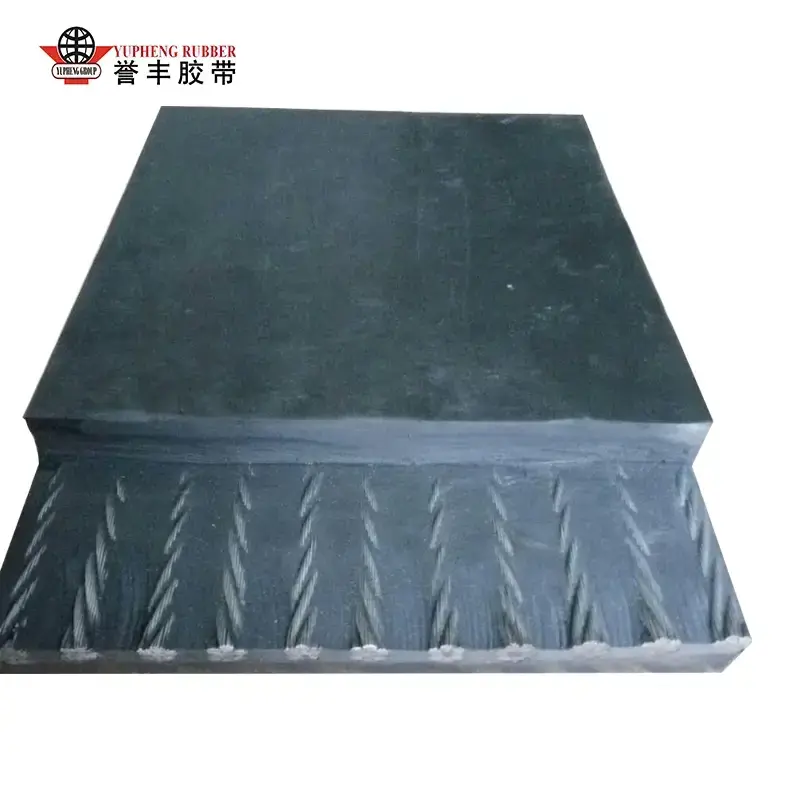
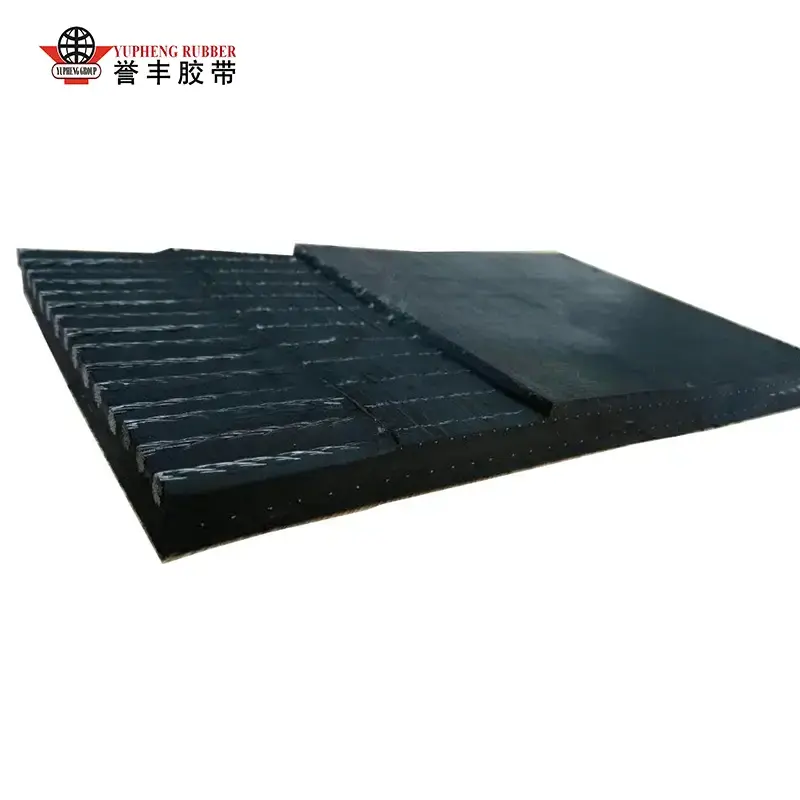
Steel cord core: Galvanized steel cords; idinisenyo para sa malayuan, high-tension na mga aplikasyon sa pagmimina.
Mga Ahente ng Bonding
RFL dip solution (Resorcinol-Formaldehyde-Latex): Pinipigilan ang delamination sa pagitan ng goma at ng tela o bakal na lubid.
II. Proseso ng Paghahalo (Paghahanda ng tambalang goma; tinutukoy ang mga pangunahing katangian)
Ang mga hilaw na materyales ay tinitimbang at pinapakain sa isang nakapaloob na panloob na panghalo; nagaganap ang paghahalo sa mataas na temperatura (120–160°C) at mataas na presyon sa loob ng 10–15 minuto upang matiyak na ang carbon black at mga additives ay ganap na nakakalat sa loob ng base na goma, na pumipigil sa pagtitipon o napaaga na bulkanisasyon (napapaso).
Ang tambalan ay pinalabas sa isang bukas na gilingan para sa karagdagang paghahalo at paglamig upang mapawi ang mga panloob na stress.
Pinipindot ng isang sheeting machine ang tambalan sa mga sheet na may nakapirming kapal; ang mga ito ay pinalamig at pinahihintulutang magpahinga/mature sa loob ng 4–24 na oras upang patatagin ang plasticity.
Sinusuri ang mga sample para sa tigas, lakas ng makunat, at lakas ng pagdirikit; Ang mga substandard na batch ay muling pinoproseso, habang ang mga kuwalipikadong sheet ay iniimbak ayon sa kategorya para magamit sa hinaharap.
III. Pre-treatment ng Carcass (Mahalaga para sa pagpapahusay ng lakas ng bonding)
1) Fabric Canvas Pre-treatment
Ang canvas ay pipi at inalisan ng alikabok, pagkatapos ay inilubog sa isang RFL dip tank at pinatuyo; ito ay bumubuo ng isang bonding film sa ibabaw ng mga hibla ng canvas, na pumipigil sa kasunod na delamination o paghihiwalay. 2) Pre-treatment ng Steel Cable
Ang mga galvanized steel cable ay sumasailalim sa degreasing at derusting, na sinusundan ng phosphating upang lumikha ng isang magaspang na phosphate layer na makabuluhang pinahuhusay ang penetrative adhesion sa core rubber; ang lahat ng mga cable ay itinuwid sa ilalim ng pare-parehong pag-igting bilang paghahanda para sa susunod na hakbang.
IV. Calendering + Forming (Layered assembly para makagawa ng green belt)
Pagpipilian A: Tela-coreconveyor beltbumubuo
Rubber coating sa pamamagitan ng four-roll calender: Ang pre-treated na canvas ay dumadaan sa mga calendering roll sa pare-parehong bilis, na may manipis na layer ng core rubber na pantay na inilapat sa magkabilang panig upang makagawa ng single- o double-sided rubberized na tela;
Multi-layer assembly: Ang mga rubberized na layer ng tela ay nakahanay at nakasalansan ayon sa disenyo (hal., 3, 4, o 5 layer), na may manipis na coating ng core rubber na inilapat sa pagitan ng mga layer upang maalis ang na-trap na hangin;
Ang mga layer ng goma sa ilalim at tuktok na takip ay inilalapat (na ang tuktok na layer ay lumalaban sa pagsusuot), at ang goma sa gilid ay inilalapat upang i-seal ang mga gilid;
Pinapadikit ng mga cold-pressing roll ang assembly upang maalis ang mga bula ng hangin at mga wrinkles, na gumagawa ng unvulcanized green belt.
Pagpipilian B: Steel cable-core conveyor belt forming (High-strength application)
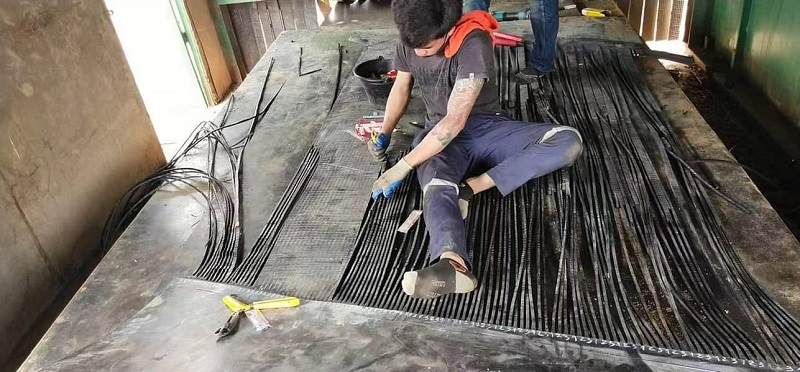
Maramihang mga bakal na cable ay nakaayos sa pantay na pagitan at pare-pareho ang pag-igting sa bumubuo ng talahanayan upang matiyak ang pare-parehong pamamahagi ng pagkarga;
Ang isang ilalim na layer ng core goma ay inilatag, ang mga cable ay naka-embed na patag sa goma, at isang intermediate filler layer ng goma ay inilapat upang punan ang mga puwang sa pagitan ng mga cable;
Inilapat ang makapal na tuktok at ibabang takip na mga layer ng goma at goma na may selyadong gilid sa gilid;
Pinagsasama ng vacuum cold-pressing ang assembly, na pumipigil sa mga air pocket o blistering sa pagitan ng mga cable at goma.
Mga Espesyal na Derivative na Produkto
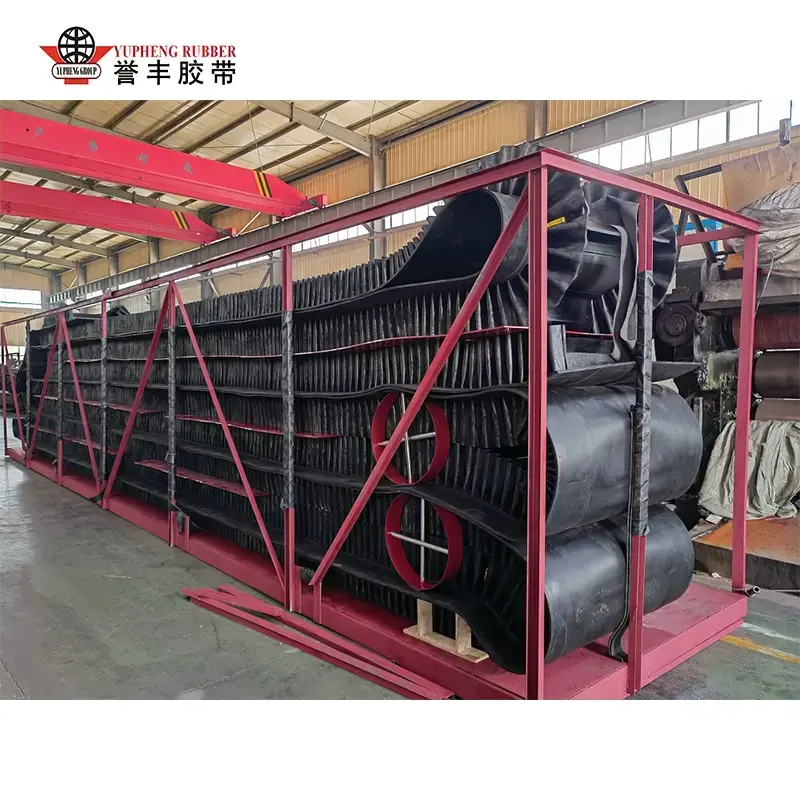
Ang mga sidewall, cleat, at patterned na rubber sheet ay sabay-sabay na nakakabit habang bumubuo upang makagawa ng pinagsamang semi-finished na anti-slip o matarik na inclinemga conveyor belt.
V. Vulcanization (Core curing process; permanenteng rubber cross-linking)
Ang vulcanization ay ang kritikal na hakbang na nagpapalit ng "soft raw rubber blank" sa isang high-strength finished product. Dalawang pangunahing uri ng kagamitan ang ginagamit:
Flat-bed Vulcanizing Press (Batch na proseso; para sa maliit hanggang katamtamang lapad o mga espesyal na sinturon)
Ang blangko ng sinturon ay inilalagay sa pagitan ng multi-layer heated platens. Mga kondisyon ng proseso: temperatura 140–160°C, presyon 1.5–3 MPa, at oras ng bulkanisasyon na mula 15 hanggang 60 minuto depende sa kapal. Sa ilalim ng mataas na temperatura at presyon, ang mga molekula ng goma ay nag-cross-link, na pinagsasama ang mga layer ng goma at ang istraktura ng reinforcement sa isang pinag-isang kabuuan.
Continuous Drum Vulcanizer (Mass production ng long-distance standard flat belts)
Ang isang steel belt ay patuloy na hinihila ang sinturon na blangko sa isang pare-parehong bilis sa isang pinainit at may presyon na drum para sa walang patid na bulkanisasyon. Ang pamamaraang ito ay angkop para sa mahabang conveyor belt (kilometro ang haba), na tinitiyak ang pare-parehong kapal at ang kawalan ng sectional joints.
Pagkatapos ng bulkanisasyon, ang sinturon ay sumasailalim sa isang mabagal, unti-unting proseso ng paglamig upang maiwasan ang pag-crack o pagpapapangit na dulot ng thermal expansion at contraction.
VI. Post-processing at Finishing
Paglamig at Pag-set: Paglamig ng hangin o tubig upang ganap na mapababa ang temperatura at mapawi ang mga panloob na stress sa bulkanisasyon;
Edge Trimming: Pag-alis ng labis na flash/burr mula sa magkabilang panig upang i-standardize ang lapad ng sinturon;
Paggamot sa Ibabaw: Paggiling, pagpapakintab, at pagmamarka (modelo ng pag-print, rating ng lakas, mga detalye, at petsa ng produksyon);
Espesyal na Pagproseso: Pagbubutas, paggupit sa mga tiyak na haba, at pag-hot-splicing ng mga natapos na joints kung kinakailangan.
-